
Tin tức
Hướng dẫn chọn vật liệu chống mài mòn cho dây chuyền nghiền đá.
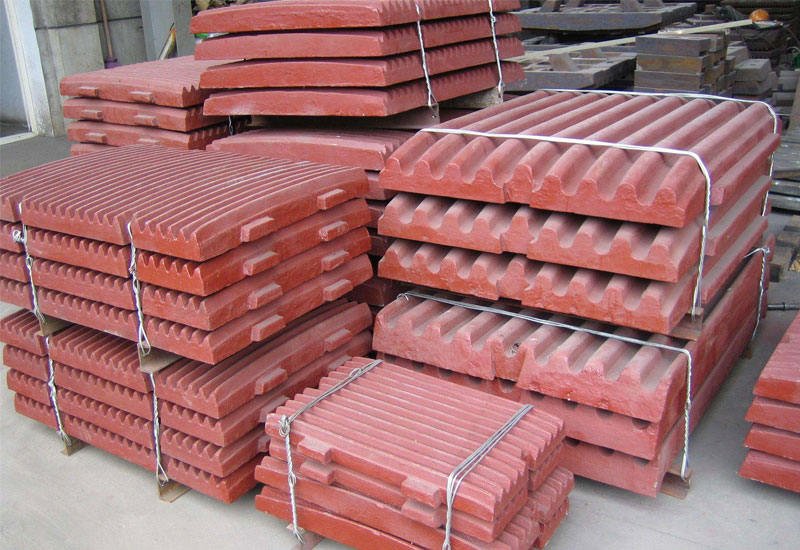
Vật Liệu Chống Mài Mòn Cho Dây Chuyền Nghiền Đá: Nên Chọn Loại Nào Cho Từng Bộ Phận?
Vật liệu chống mài mòn phổ biến nhất cho dây chuyền nghiền đá gồm 4 nhóm chính: thép mangan cao (Mn13-Mn18) cho má nghiền và búa nghiền, hợp kim crom cao (Cr-White Iron, độ cứng 58–65 HRC) cho tấm lót chịu va đập, thép chống mài mòn Hardox/AR400-AR500 cho máng dẫn liệu và tấm chắn, và cao su/polyurethane chống mài mòn cho lưới sàng, tang băng tải.
Lựa chọn đúng vật liệu cho từng vị trí — dựa trên cơ chế mài mòn chủ đạo (va đập, mài xước hay ăn mòn) — giúp giảm 30–50% tần suất thay thế phụ tùng, từ đó giảm chi phí vận hành và thời gian dừng máy của dây chuyền nghiền đá.
Bài viết này phân tích chi tiết đặc tính, ưu nhược điểm và vị trí ứng dụng phù hợp của từng loại vật liệu chống mài mòn, giúp chủ mỏ đá và kỹ sư vận hành lựa chọn đúng phụ tùng thay thế cho dây chuyền nghiền đá xây dựng và trạm nghiền cát nhân tạo.
1. Vì Sao Cần Hiểu Cơ Chế Mài Mòn Trước Khi Chọn Vật Liệu
Không có một loại vật liệu chống mài mòn nào phù hợp cho mọi bộ phận của dây chuyền nghiền đá, vì mỗi vị trí chịu một dạng mài mòn khác nhau:
Mài mòn do va đập (impact wear): xảy ra ở búa nghiền, má nghiền — nơi đá va đập trực tiếp với lực lớn. Vật liệu cần vừa cứng vừa có độ dẻo dai để không bị nứt gãy khi va đập mạnh.
Mài mòn do cọ xát/mài xước (abrasive wear): xảy ra ở máng dẫn liệu, tấm lót thân máy — nơi đá trượt liên tục trên bề mặt. Vật liệu cần độ cứng bề mặt cao để chống trầy xước.
Mài mòn kết hợp ăn mòn (corrosive-abrasive wear): xảy ra ở hệ thống rửa cát, nơi vật liệu vừa tiếp xúc mài mòn vừa tiếp xúc nước/hóa chất trong đá.
Chọn sai vật liệu — ví dụ dùng thép quá cứng nhưng giòn ở vị trí chịu va đập mạnh — sẽ dẫn đến nứt vỡ sớm thay vì mòn từ từ, gây dừng máy đột xuất ngoài kế hoạch bảo trì.
2. Thép Mangan Cao (Mn13–Mn18) — Vật Liệu Tiêu Chuẩn Cho Má Nghiền, Búa Nghiền
Thép mangan cao (High Manganese Steel, phổ biến nhất là Mn13, hàm lượng mangan ~11–14%) là vật liệu truyền thống và phổ biến nhất cho má nghiền hàm, búa nghiền, đĩa nghiền côn.
Đặc tính nổi bật
- Có khả năng tự hóa cứng bề mặt (work hardening): bề mặt tiếp xúc càng chịu va đập mạnh, độ cứng càng tăng (từ ~200 HB ban đầu lên 450–550 HB sau thời gian sử dụng), trong khi lõi bên trong vẫn giữ độ dẻo dai
- Chịu va đập cực tốt, hiếm khi nứt vỡ đột ngột
- Giá thành hợp lý, dễ đúc theo khuôn phức tạp (phù hợp hình dạng má nghiền, búa)
Nhược điểm
- Ở giai đoạn đầu (chưa hóa cứng bề mặt), tốc độ mòn khá nhanh nếu tải va đập chưa đủ mạnh liên tục
- Không phù hợp với môi trường mài xước thuần túy (ít va đập) — vì cơ chế tự hóa cứng cần lực va đập để kích hoạt
Ứng dụng phù hợp nhất: má nghiền máy nghiền hàm PEW/DC, búa nghiền máy nghiền búa, tấm ốp buồng nghiền côn.
3. Hợp Kim Crom Cao (Cr-White Iron) — Vật Liệu Cho Tấm Lót Chịu Va Đập Cao
Hợp kim gang crom cao (High Chromium White Iron, hàm lượng Cr thường 12–28%) là lựa chọn hàng đầu cho các bộ phận cần độ cứng cao ngay từ đầu mà không cần thời gian “chạy rà” như thép mangan.
Đặc tính nổi bật
- Độ cứng cao ngay từ khi mới lắp đặt: 58–65 HRC, nhờ cấu trúc carbide crom phân tán trong nền kim loại
- Khả năng chống mài mòn vượt trội trong môi trường mài xước liên tục
- Có thể điều chỉnh tỷ lệ hợp kim (Cr, Mo, Ni) để tối ưu theo từng ứng dụng cụ thể
Nhược điểm
- Giòn hơn thép mangan — dễ nứt nếu chịu va đập đột ngột quá lớn hoặc lẫn vật thể lạ (sắt thép) trong đá đầu vào
- Giá thành cao hơn thép mangan thông thường
Ứng dụng phù hợp nhất: tấm lót máy nghiền búa/phản kích ở vị trí ít va đập trực diện, tấm lót phễu cấp liệu, cánh búa máy nghiền cát VSI (dạng hợp kim đúc chuyên dụng).
4. Thép Chống Mài Mòn Hardox/AR — Vật Liệu Cho Máng Dẫn Liệu, Tấm Chắn
Nhóm thép tấm chống mài mòn cường độ cao (thường gọi chung theo tên thương mại Hardox, hoặc phân loại AR400/AR450/AR500 theo độ cứng Brinell tương ứng ~400/450/500 HB) được dùng rộng rãi cho các bộ phận dạng tấm phẳng hoặc uốn.
Đặc tính nổi bật
- Độ cứng đồng đều trên toàn bộ bề mặt tấm thép, dễ gia công cắt/hàn/uốn theo thiết kế máng dẫn
- Kết hợp được cả độ bền chống va đập và chống mài xước ở mức khá, phù hợp vị trí trung gian
- Dễ thay thế theo dạng tấm ốp (liner) tháo lắp nhanh, không cần đúc khuôn riêng như thép mangan/hợp kim crom
Nhược điểm
- Độ cứng thấp hơn hợp kim crom cao nên tuổi thọ ở vị trí mài xước cực mạnh không bằng
- Với môi trường va đập rất lớn, độ cứng cao (AR500) có thể làm tăng nguy cơ nứt nếu thiết kế lắp đặt không phù hợp
Ứng dụng phù hợp nhất: máng dẫn liệu vào máy nghiền, tấm chắn bụi/tràn vật liệu, thân phễu cấp liệu, tấm lót thùng xe ben chở đá.
5. Cao Su & Polyurethane Chống Mài Mòn — Vật Liệu Cho Lưới Sàng, Băng Tải
Không phải mọi vị trí trong dây chuyền đều cần vật liệu kim loại. Với các bộ phận cần vừa chống mài mòn vừa giảm rung, giảm tiếng ồn, cao su và polyurethane (PU) chống mài mòn là lựa chọn tối ưu.
Đặc tính nổi bật
- Đàn hồi tốt, hấp thụ rung động — giảm tiếng ồn và giảm mòn cho khung sàng
- Trọng lượng nhẹ hơn nhiều so với lưới sàng thép, dễ lắp đặt và thay thế
- Polyurethane có độ bền mài mòn cao hơn cao su thường, phù hợp môi trường có hạt mịn
Nhược điểm
- Không chịu được nhiệt độ cao hoặc va đập trực tiếp từ đá cỡ lớn
- Tuổi thọ giảm nhanh nếu tiếp xúc dầu, hóa chất không phù hợp với loại cao su/PU sử dụng
Ứng dụng phù hợp nhất: lưới sàng rung phân loại, tang dẫn động và tang bị động của băng tải, tấm lót máng rơi vật liệu tốc độ thấp.
6. Bảng So Sánh Nhanh Theo Vị Trí Lắp Đặt
| Vị trí trong dây chuyền | Cơ chế mài mòn chính | Vật liệu khuyến nghị | Độ cứng tham khảo |
| Má nghiền hàm (PEW, DC) | Va đập mạnh, liên tục | Thép mangan Mn13–Mn18 | 200 HB ban đầu → 450–550 HB sau hóa cứng |
| Búa nghiền, đĩa nghiền côn | Va đập mạnh | Thép mangan cao | Tương tự trên |
| Cánh búa máy nghiền cát VSI | Va đập tốc độ cao + mài xước | Hợp kim crom cao chuyên dụng | 58–65 HRC |
| Tấm lót buồng nghiền búa/phản kích | Va đập + mài xước | Hợp kim crom cao (Cr-White Iron) | 58–65 HRC |
| Máng dẫn liệu, tấm chắn | Mài xước liên tục | Thép Hardox/AR400–AR500 | ~400–500 HB |
| Lưới sàng rung | Mài xước + rung động | Cao su/Polyurethane chống mài mòn | Theo độ cứng Shore A/D chuyên dụng |
| Tang băng tải | Mài xước nhẹ, ma sát | Bọc cao su chống mài mòn | Theo độ cứng Shore A chuyên dụng |
7. Dấu Hiệu Nhận Biết Cần Thay Thế Vật Liệu Chống Mài Mòn
- Độ dày má nghiền/tấm lót giảm quá 60–70% so với ban đầu (thường có vạch giới hạn mòn của nhà sản xuất)
- Sản phẩm đầu ra không đạt cỡ hạt tiêu chuẩn dù đã hiệu chỉnh khe hở
- Xuất hiện vết nứt, mẻ cạnh trên bề mặt tấm lót — dấu hiệu vật liệu đã quá giới hạn chịu va đập
- Rung động máy tăng bất thường dù đã cân chỉnh — có thể do tấm lót mòn không đều gây mất cân bằng
- Tiêu hao điện năng tăng so với mức bình thường ở cùng công suất cấp liệu
8. Kinh Nghiệm Lựa Chọn Vật Liệu Theo Loại Đá Đầu Vào
Đá vôi, đá cứng trung bình: thép mangan tiêu chuẩn (Mn13) cho má nghiền/búa nghiền đã đáp ứng tốt, chi phí hợp lý
Đá granite, đá bazan (độ cứng cao, tính mài mòn mạnh): nên cân nhắc nâng cấp lên thép mangan hàm lượng cao hơn (Mn18) hoặc hợp kim crom cao ở các vị trí mài xước nhiều để kéo dài tuổi thọ
Đá thạch anh (tính mài xước rất mạnh, ít va đập giòn): ưu tiên hợp kim crom cao cho tấm lót và máng dẫn liệu, vì cơ chế mài mòn chủ đạo là cọ xát chứ không phải va đập
Lưu ý: lựa chọn cụ thể nên dựa trên khảo sát thực tế độ cứng, độ mài mòn của mẫu đá tại mỏ khai thác. Thái Sơn Nam có thể hỗ trợ tư vấn cấu hình vật liệu phù hợp dựa trên đặc tính đá tại từng dự án cụ thể.
9. Hỏi – Đáp (FAQ)
- Thép mangan và hợp kim crom cao, loại nào bền hơn? Không có câu trả lời tuyệt đối — thép mangan bền hơn ở vị trí chịu va đập mạnh nhờ khả năng tự hóa cứng, trong khi hợp kim crom cao bền hơn ở vị trí mài xước liên tục do độ cứng bề mặt cao sẵn. Cần chọn theo cơ chế mài mòn của từng vị trí.
- Vì sao má nghiền mới lắp mòn nhanh hơn giai đoạn sau? Vì thép mangan cần thời gian “chạy rà” để lớp bề mặt tự hóa cứng dưới tác động va đập liên tục; sau giai đoạn đầu, tốc độ mòn sẽ chậm lại đáng kể khi độ cứng bề mặt đã tăng lên.
- Có thể dùng chung một loại vật liệu cho toàn bộ dây chuyền để đơn giản hóa tồn kho phụ tùng không? Về mặt kỹ thuật không khuyến khích, vì mỗi vị trí có cơ chế mài mòn khác nhau — dùng sai vật liệu sẽ làm giảm tuổi thọ tổng thể và tăng chi phí dài hạn dù có thể tiết kiệm được sự phức tạp trong quản lý tồn kho ngắn hạn.
- Tấm lót polyurethane có thay thế hoàn toàn được lưới sàng thép không? Có thể ở nhiều ứng dụng, đặc biệt với vật liệu hạt mịn, nhờ ưu điểm giảm ồn và nhẹ hơn; tuy nhiên với đá cỡ lớn, va đập mạnh thì lưới sàng thép hoặc thép phối hợp cao su vẫn phù hợp hơn.
- Làm sao biết loại đá tại mỏ của mình cần vật liệu chống mài mòn cấp nào? Nên gửi mẫu đá để khảo sát độ cứng và đặc tính mài mòn thực tế, hoặc tham khảo kinh nghiệm từ các dự án đã triển khai với loại đá tương tự — Thái Sơn Nam có thể hỗ trợ tư vấn dựa trên dữ liệu từ các dự án thực tế đã lắp đặt.
Liên Hệ Tư Vấn Vật Liệu Chống Mài Mòn Cho Dây Chuyền Nghiền Đá
Thái Sơn Nam cung cấp tư vấn lựa chọn vật liệu, phụ tùng chống mài mòn (má nghiền, búa nghiền, tấm lót, lưới sàng…) phù hợp với từng loại đá và cấu hình dây chuyền nghiền đá, trạm nghiền cát nhân tạo trên toàn quốc.
Hotline/Zalo tư vấn kỹ thuật & báo giá phụ tùng: 0986.205.495
Website: thaisonnam.com
Bài viết mang tính hướng dẫn kỹ thuật tổng quát; lựa chọn vật liệu cụ thể cần dựa trên khảo sát thực tế loại đá và điều kiện vận hành tại từng dự án. Vui lòng liên hệ để được tư vấn chính xác.

